Wer Condition Monitoring nachrüsten möchte, braucht nicht automatisch eine neue Maschinensteuerung. Häufig lassen sich vorhandene Signale auslesen oder gezielt Sensoren ergänzen. Entscheidend ist, ob die Messung eine relevante Zustandsänderung rechtzeitig erkennen lässt und daraus eine konkrete Maßnahme folgt. Dieser Leitfaden zeigt drei technische Wege, typische Kostenblöcke und die Fragen, die vor dem Kauf geklärt sein sollten.
Eine ältere Maschine produziert zuverlässig. Trotzdem fällt regelmäßig dieselbe Pumpe aus. Im Schaltschrank gibt es kaum freie Schnittstellen, die Steuerungsdokumentation ist lückenhaft und die Instandhaltung erfährt vom Problem erst, wenn die Anlage steht. Genau hier kann eine Nachrüstung sinnvoll sein. Nicht als Vollausstattung des gesamten Maschinenparks, sondern als gezielte Antwort auf einen bekannten Ausfall.
Der erste Auftrag lautet deshalb: Beschreiben Sie den Fehler, den Sie früher bemerken wollen. Erst danach wählen Sie Sensorik und Software aus.
In diesem Beitrag:
- Welche Bestandsmaschine sich eignet
- Drei technische Wege zur Nachrüstung
- Welche Messwerte tatsächlich helfen
- Praxisbeispiel: Kühlmittelpumpe einer Bearbeitungszelle
- Kosten und Wirtschaftlichkeit
- Abnahme vor dem Regelbetrieb
- Häufige Fragen
Welche Bestandsmaschine eignet sich für die Nachrüstung?
Das Alter allein ist kein gutes Auswahlkriterium. Wichtiger sind die Folgen eines Ausfalls, der technische Zustand und die verbleibende Nutzungsdauer. Eine zwanzig Jahre alte Maschine kann ein guter Kandidat sein, wenn sie ein Engpass ist und noch mehrere Jahre laufen soll. Bei einer Anlage, die bald ersetzt wird, muss sich der Aufwand entsprechend schneller tragen.
Prüfen Sie vorab vier Punkte:
- Konkreter Ausfall: Welches Bauteil oder welcher Prozess verursacht wiederkehrende Störungen? Ein allgemeiner Wunsch nach mehr Transparenz reicht als Projektziel selten aus.
- Erkennbare Vorzeichen: Gibt es vor dem Ausfall eine messbare Veränderung? Plötzlich auftretende Schäden ohne nutzbare Vorwarnung lassen sich durch Trendüberwachung kaum verhindern.
- Zeit zum Handeln: Reicht der Abstand zwischen erkennbarem Hinweis und Ausfall für Prüfung, Ersatzteilbeschaffung oder einen geplanten Eingriff?
- Reaktionsmöglichkeit: Wer kann nach einer Warnung tatsächlich etwas tun? Fehlen Ersatzteile oder verfügbare Fachkräfte, bleibt auch eine gute Messung zunächst ohne Wirkung.
Liegen die meisten Stillstände an fehlendem Material oder an der Produktionsplanung, ist zusätzliche Schwingungssensorik nicht der erste Hebel. Die Auswahl muss zur Ursache passen. Die Grundlagen des Condition Monitoring erklären die einzelnen Verfahren ausführlicher.
Drei technische Wege: vorhandene Daten, zusätzliche Sensoren oder beides
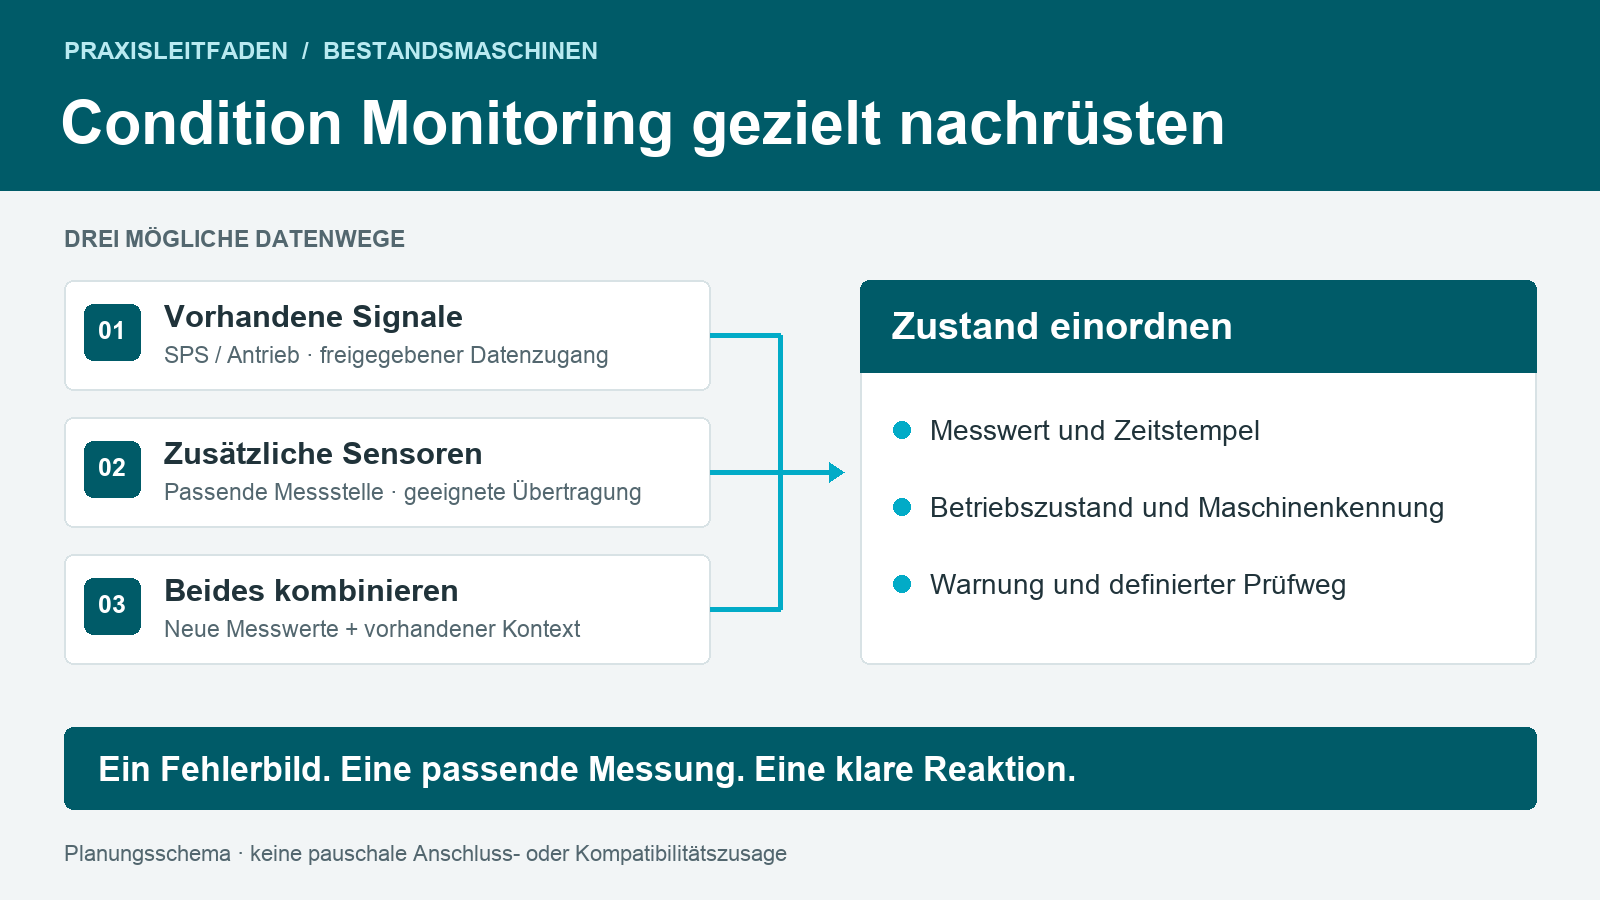
Die passende Architektur ergibt sich aus dem Zustand der Maschine. Eine vorhandene Netzwerkschnittstelle bedeutet noch nicht, dass die benötigten Werte verfügbar sind. Umgekehrt ist eine Maschine ohne moderne Steuerung nicht automatisch von der Zustandsüberwachung ausgeschlossen.
| Ausgangssituation | Möglicher Nachrüstweg | Vor der Entscheidung prüfen |
|---|---|---|
| Steuerung oder Antrieb stellt geeignete Werte bereit | Vorhandene Daten über eine freigegebene Schnittstelle auslesen | Zugriffsrechte, Protokoll, Signalbeschreibung, Aktualisierungsrate und zusätzliche Last auf der Steuerung |
| Der relevante Zustand wird bisher nicht gemessen | Zusätzliche Sensoren mit passender Auswertung und Datenübertragung einsetzen | Messstelle, Montage, Umgebungsbedingungen, Stromversorgung und Wartungszugang |
| Vorhandene Werte reichen allein nicht zur Beurteilung | Maschinensignale und neue Sensorik kombinieren | Gemeinsame Zeitbasis, Maschinenzuordnung, Betriebszustand und Datenqualität |
Vorhandene Signale zuerst auf ihren Nutzen prüfen
Laufstatus, Zykluszähler, Druck oder Motorstrom können bereits verfügbar sein. Klären Sie für jeden Wert Einheit, Bedeutung und Messzeitpunkt. Ein gespeicherter Mittelwert ist etwas anderes als ein hochaufgelöstes Signal. Auch ein als Prozentwert ausgegebener Antriebsparameter muss erst fachlich eingeordnet werden.
OPC UA oder andere Schnittstellen sind mögliche Datenwege, sofern die konkrete Maschine sie unterstützt. Eine pauschale Anbindung aller Altsteuerungen lässt sich daraus nicht ableiten. Erforderliche Lizenzen, Herstellerfreigaben und der Zugriff auf die Dokumentation gehören früh in die Planung.
Zusätzliche Sensorik dort einsetzen, wo eine Information fehlt
Externe Sensoren können beispielsweise Schwingungen am Lagergehäuse oder die Temperatur an einer geeigneten Messstelle erfassen. Ob eine kabelgebundene oder drahtlose Lösung passt, hängt unter anderem von Montageort, Funkbedingungen, Energieversorgung und gewünschter Messhäufigkeit ab.
Ein separat angebrachtes Messsystem kann ohne Schreibzugriff auf die SPS auskommen. Das bedeutet weder automatisch eine Installation bei laufender Maschine noch einen Eingriff ohne Freigabe. Montage, elektrische Arbeiten und der spätere Wartungszugang müssen zum Anlagenkonzept passen.
Bei wechselnder Last ist die Kombination oft aussagekräftiger
Ein Schwingungswert ohne Drehzahl und Betriebszustand kann schwer zu bewerten sein. Ein Antrieb läuft beim Hochfahren anders als im gleichmäßigen Produktionsbetrieb. Auch Fraunhofer EMFT beschreibt den Einfluss von Prozessschritt und mechanischer Belastung auf die Zustandsbewertung. Für die Nachrüstung heißt das: Kontextdaten sind Teil der Messaufgabe.
Welche Messwerte helfen bei welchem Problem?
Die Sensorliste folgt dem Fehlerbild. Sie ist keine Einkaufsliste, die an jeder Maschine vollständig umgesetzt werden muss.
| Beobachtetes Problem | Mögliche Messgrößen | Wichtige Grenze der Aussage |
|---|---|---|
| Auffälligkeiten an rotierenden Komponenten | Schwingungskennwerte oder Frequenzdaten, ergänzend Drehzahl und Temperatur | Ein erhöhter Wert allein beweist keinen Lagerschaden; Montage und Betriebszustand beeinflussen das Signal |
| Instabile Versorgung eines Prozesses | Druck, Durchfluss und zugehöriger Betriebszustand | Ein Druckabfall kann verschiedene Ursachen haben; die Messstelle muss zur Fragestellung passen |
| Zunehmende thermische Belastung | Temperaturverlauf, Umgebungstemperatur und Last | Temperatur kann verzögert reagieren und ersetzt nicht jede andere Diagnosemethode |
| Verändertes Verhalten eines Antriebs | Strom, Leistung, Laufzeit oder Zyklusdauer | Höherer Strom kann durch eine geänderte Last entstehen und ist keine eindeutige Verschleißdiagnose |
Trennen Sie außerdem drei Größen: Wie schnell wird gemessen? Welche Kennwerte werden berechnet? Wie oft werden diese übertragen? Für einen langsamen Temperaturtrend kann eine andere Erfassung genügen als für die Analyse eines Lagersignals. Ein sekündlicher Dashboardwert sagt allein nichts darüber aus, ob die vorgelagerte Messung zur gewünschten Diagnose taugt. Ein technisches Beispiel für die Verarbeitung hochfrequenter Messdaten direkt im Sensor liefert die Beschreibung von Balluff zur integrierten Datenvorverarbeitung.
Legen Sie fest, was bei Datenlücken geschieht. Ein eingefrorener letzter Wert darf nicht wie ein frischer Messwert erscheinen. Zeitstempel, Signalqualität und eine erkennbare Unterbrechung der Verbindung gehören deshalb zur Abnahme.
Anonymisiertes Praxisbeispiel: Eine Kühlmittelpumpe nachrüsten
Eine Bearbeitungszelle meldet wiederholt unzureichenden Kühlmitteldruck. Bisher wird die Ursache erst während der Störung gesucht. Im ersten Schritt soll die Nachrüstung helfen, einen schleichenden Druckabfall unter vergleichbaren Bedingungen früher zu erkennen.
Die technische Ausgangslage: Ein Drucksignal ist vorhanden und kann über einen freigegebenen Datenweg ausgelesen werden. Zusätzlich stehen Pumpenfreigabe und Bearbeitungsprogramm zur Verfügung. Ein kompletter Austausch der Steuerung ist für diese Messaufgabe zunächst nicht erforderlich.
Das Team betrachtet den Druck nur in den Prozessphasen, in denen die Pumpe eingeschaltet ist und die Versorgung unter vergleichbaren Bedingungen erwartet wird. Anlauf und bewusst abgeschaltete Phasen werden getrennt behandelt. Sonst produziert der normale Programmablauf ständig vermeintliche Fehler.
Für eine Warnung werden ein zur Anwendung passender Grenzbereich und eine zulässige Dauer der Abweichung vereinbart. Die Werte stammen aus freigegebenen Prozessvorgaben und einer geprüften Referenzphase. Der Artikel nennt dafür bewusst keine universelle Druckgrenze: Sie wäre ohne Kenntnis von Pumpe, Werkzeug und Prozess fachlich nicht belastbar.
Die Reaktion: Die zuständige Instandhaltung erhält Maschinenkennung, Zeitpunkt, Druckverlauf und Betriebszustand. Nach dem freigegebenen Prüfplan wird eingegrenzt, ob etwa Filter, Versorgung, Sensor oder Pumpe näher untersucht werden müssen. Die Messung liefert einen Hinweis, keine fertige Fehlerursache. Ein entfernter Experte kann bei Bedarf per ADTANCE Support hinzugezogen werden.
Der Abschluss: Nach der Maßnahme wird der Verlauf erneut unter vergleichbaren Bedingungen beurteilt. Eine bloße Quittierung reicht nicht als Wirksamkeitsnachweis. Falls sich schon der vorhandene Druckwert als ungeeignet erweist, wird zuerst die Messung verbessert. Zusätzliche Sensorik kommt erst dazu, wenn sie eine konkrete offene Diagnosefrage beantwortet.
Was kostet es, Condition Monitoring nachzurüsten?
Ein Sensorpreis ist noch kein Projektpreis. Zwei äußerlich ähnliche Maschinen können sehr unterschiedlichen Aufwand verursachen, wenn bei einer die Signale dokumentiert vorliegen und bei der anderen Messstellen, Datenweg und Freigaben erst geschaffen werden müssen.
Ein vollständiges Angebot sollte diese Positionen getrennt ausweisen:
| Kostenblock | Was dazugehört |
|---|---|
| Aufnahme und Planung | Fehlerbild, Dateninventur, Messkonzept, Verantwortlichkeiten und Freigaben |
| Hardware und Montage | Sensoren, Befestigung, Leitungen, gegebenenfalls Gateway, Energieversorgung und Einbau |
| Datenanbindung | Schnittstellen, erforderliche Lizenzen, Signalzuordnung und Zeitabgleich |
| Software und Betrieb | Visualisierung, Speicherung, Nutzerzugänge, laufende Gebühren und Betreuung |
| Inbetriebnahme | Referenzmessung, Warnregeln, Einweisung und dokumentierte Abnahme |
| Laufende Pflege | Reaktion auf Meldungen, Anpassung bei Prozessänderungen, Updates und gegebenenfalls Batteriewechsel |
Eine Beispielrechnung mit überprüfbaren Annahmen
Für die Entscheidung hilft eine einfache Rechnung. Die folgenden Beträge sind frei gewählte Rechenannahmen, keine Marktpreise und kein ADTANCE Angebot:
- einmaliger Projektaufwand: 6.000 Euro;
- zusätzliche laufende Kosten einschließlich interner Betreuung: 1.200 Euro pro Jahr;
- wirtschaftlicher Nutzen je tatsächlich vermiedener Stillstandsstunde: 500 Euro;
- erwartete, durch genau diese Maßnahme vermeidbare Stillstandszeit: zehn Stunden pro Jahr.
Dann ergibt sich ein jährlicher Nutzen von 10 × 500 = 5.000 Euro. Nach laufenden Kosten bleiben 3.800 Euro pro Jahr. Die einfache Amortisationsdauer beträgt 6.000 ÷ 3.800 = rund 1,6 Jahre. Finanzierung, Steuern und zeitlich schwankende Zahlungsströme sind in dieser vereinfachten Rechnung nicht berücksichtigt.
Der entscheidende Wert sind die zehn Stunden. Es dürfen nicht sämtliche bisherigen Stillstände eingesetzt werden, sondern nur diejenigen, die das Mess- und Reaktionskonzept plausibel beeinflussen kann. Lässt sich eine ausgefallene Produktion später vollständig aufholen, ist ein pauschal angesetzter entgangener Deckungsbeitrag zu prüfen. Personal, Ausschuss und Wiederanlauf dürfen ebenfalls nicht doppelt gezählt werden.
Eine zweite Rechnung zeigt das Risiko: Bei nur zwei vermiedenen Stunden entstehen 1.000 Euro Nutzen, aber 1.200 Euro laufende Kosten. Unter diesen Annahmen amortisiert sich das Projekt nicht. Diese Prüfung ist hilfreicher als ein pauschales Versprechen, jede Nachrüstung rechne sich innerhalb weniger Monate.
Was vor dem Regelbetrieb nachgewiesen sein sollte
Ein Dashboard mit bewegten Kurven ist ein Zwischenstand. Für einen belastbaren Betrieb müssen Datenweg, Zustandsbewertung und Reaktion gemeinsam funktionieren.
- Messung: Stimmen Einheit, Skalierung, Zeitstempel und Maschinenzuordnung? Ist die Sensorbefestigung für die Messaufgabe geeignet?
- Normalbetrieb: Sind die relevanten Lasten, Programme und Betriebszustände in der Referenz enthalten? Eine einzelne ruhige Schicht bildet nicht zwingend den Alltag ab.
- Meldung: Erreicht eine vereinbarte Testmeldung die richtige Person mit ausreichendem Kontext? Dafür genügt ein freigegebener Testfall; ein realer Maschinenschaden wird nicht absichtlich erzeugt.
- Datenlücke: Werden ausgefallene Sensoren und unterbrochene Verbindungen erkannt und sichtbar von unauffälligen Zuständen unterschieden?
- Maßnahme: Gibt es einen freigegebenen Prüfweg, eine Vertretung und eine Regel für den Abschluss?
- Betrieb: Sind Zugriffsrechte, Updates, Verantwortlichkeiten und die Pflege nach Umbauten geklärt?
IT und OT sollten den Datenweg gemeinsam freigeben. Lesender Datenzugriff, Netzsegmentierung und begrenzte Berechtigungen sind dabei zu prüfen; ein lesender Zugriff allein macht eine Verbindung noch nicht sicher. Sobald zusätzliche Fernwartungszugänge vorgesehen sind, muss deren Absicherung gesondert betrachtet werden. Die DGUV behandelt die sichere Fernwartung von Maschinen in FBHM-133.
Ein gewöhnliches Condition-Monitoring-System ersetzt keine sicherheitsgerichtete Schutzfunktion. Zustandsüberwachung, Eingriffe an der Maschine und Sicherheitsfunktionen müssen im Anlagenkonzept sauber auseinandergehalten werden.
Häufige Fragen zur Nachrüstung
Kann ich eine Maschine ohne SPS-Schnittstelle überwachen?
Oft ja, wenn sich die relevante Messgröße mit zusätzlicher Sensorik erfassen und über einen separaten Datenweg auswerten lässt. Zu prüfen bleiben Montage, Versorgung und Betriebszustand. Bei manchen Aufgaben fehlt ohne Steuerungskontext die Information, um normale Lastwechsel von einer Störung zu unterscheiden.
Muss ich sofort einen kompletten Maschinenpark anbinden?
Nein. Beginnen Sie mit einer Maschine und einem klaren Fehlerbild. Nach einer definierten Referenz- und Erprobungsphase lässt sich beurteilen, ob Messung, Warnung und Reaktion funktionieren. Erst dann wird entschieden, welche Teile des Konzepts auf weitere Anlagen übertragbar sind.
Brauche ich dafür KI oder Predictive Maintenance?
Nicht zwingend. Für manche Aufgaben reichen fachlich begründete Grenzwerte und Trends. Eine Prognose über die verbleibende Nutzungsdauer ist eine zusätzliche Aufgabe und braucht passende Daten sowie Validierung. Ein neu montierter Sensor liefert diese Prognose nicht automatisch.
Wie lange dauert die Nachrüstung?
Das hängt von Datenzugang, Montage, Freigaben und Anlagenbetrieb ab. Unterscheiden Sie die reine Installation von der Zeit, die für eine belastbare Referenz und die Abnahme nötig ist. Ein schnell sichtbarer Messwert bedeutet noch nicht, dass die Zustandsbewertung bereits erprobt ist.
Können vorhandene und neue Sensoren gemeinsam genutzt werden?
Ja, sofern Datenzugang, Schnittstellen, Zeitbasis und Zuordnung zusammenpassen. Die Kombination ist oft sinnvoll, wenn zusätzliche Messwerte erst durch Informationen über Last, Drehzahl oder Prozessschritt verständlich werden. Die technische Kompatibilität muss für die konkrete Anlage geprüft werden.
Von der Nachrüstung zur nutzbaren Zustandsüberwachung
Eine Nachrüstung lohnt sich, wenn sie eine konkrete Lücke zwischen Maschine und Instandhaltung schließt. Dafür braucht es eine geeignete Messung, verständlichen Kontext und eine Reaktion, die im Alltag funktioniert.
ADTANCE PVM bündelt Maschinen- und Sensordaten, visualisiert Zustände und Grenzwerte und unterstützt definierte Warnungen. Vorhandene Datenquellen können je nach Anlage durch zusätzliche Sensorik oder ein Gateway ergänzt werden. Welche Anbindung passt, wird für die konkrete Maschine geprüft. Wie daraus ein betreuter Servicefall entsteht, zeigt der Anwendungsfall Condition Monitoring mit Remote Support.
Sie möchten eine Bestandsmaschine überwachen? Beschreiben Sie Maschinentyp, wiederkehrende Störung und vorhandene Daten. Damit lässt sich im Gespräch klären, welche Messaufgabe sinnvoll ist und was vor einer Nachrüstung noch fehlt.
Nachrüstung mit ADTANCE besprechen
Redaktion: ADTANCE. Die Wirtschaftlichkeitsrechnung verwendet frei gewählte Annahmen; sie bildet keine gemessenen Projektergebnisse ab.